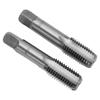
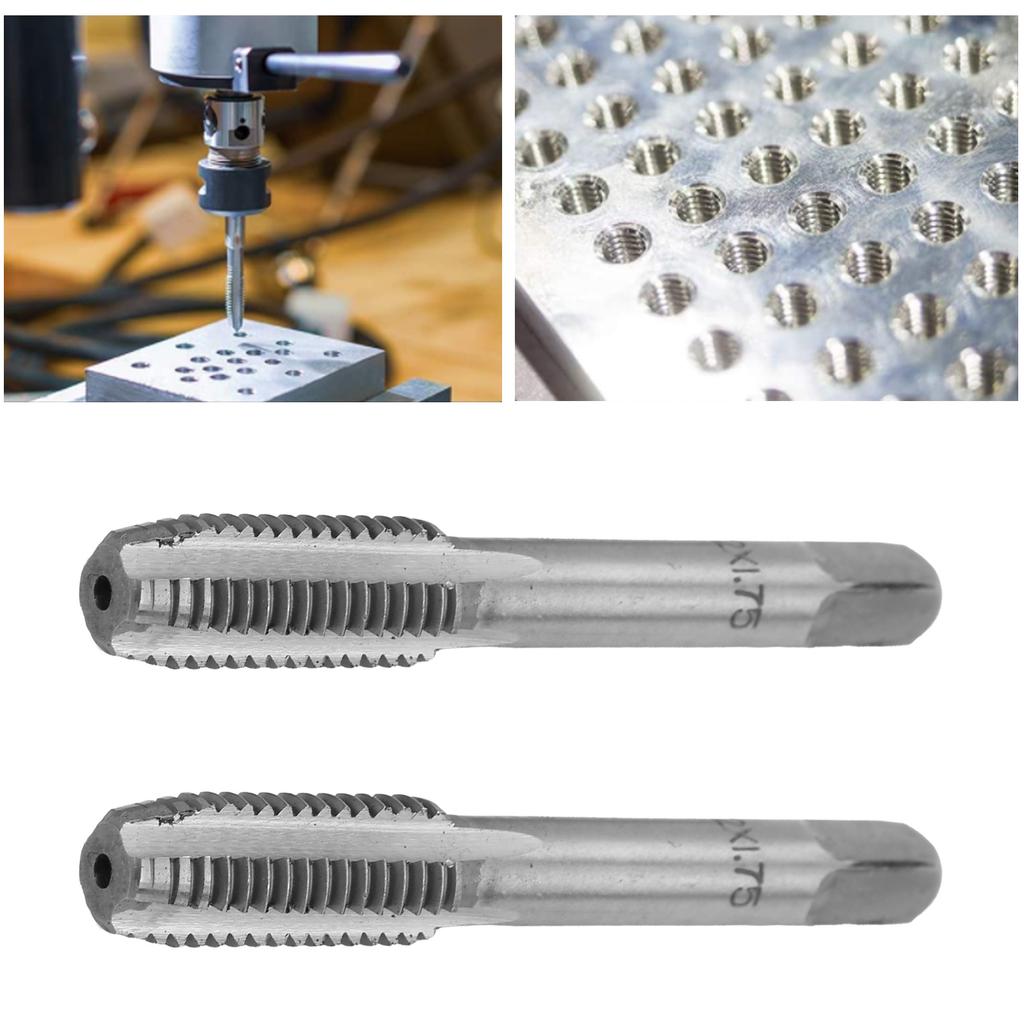
Materiale di alta qualità: i maschi sono realizzati in materiale di acciaio ad alta velocità di alta qualità, alta durezza, elevata tenacità, resistenti all'usura e robusti.
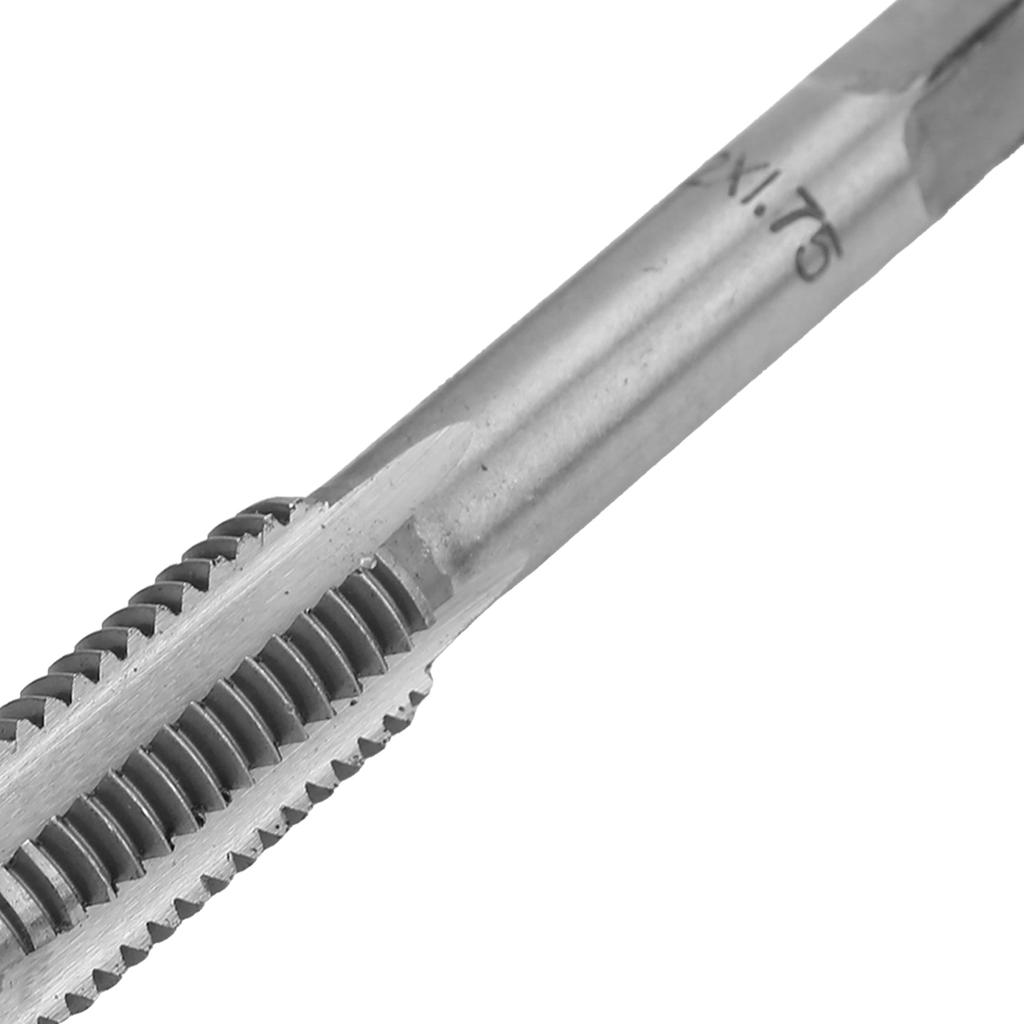
Design eccellente: Filettatura standard, chiara e ordinata, fornisce rimozione trucioli per filettatura efficiente, incisiva e .
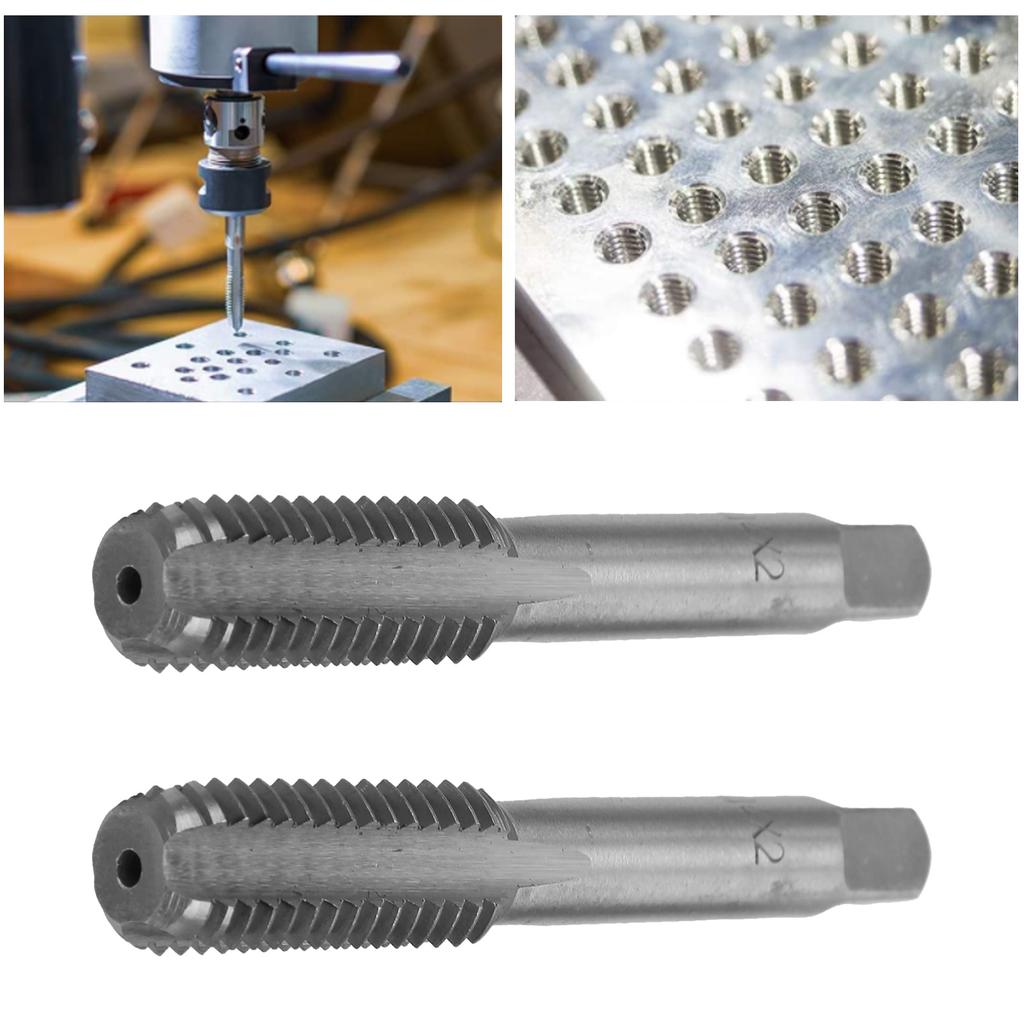
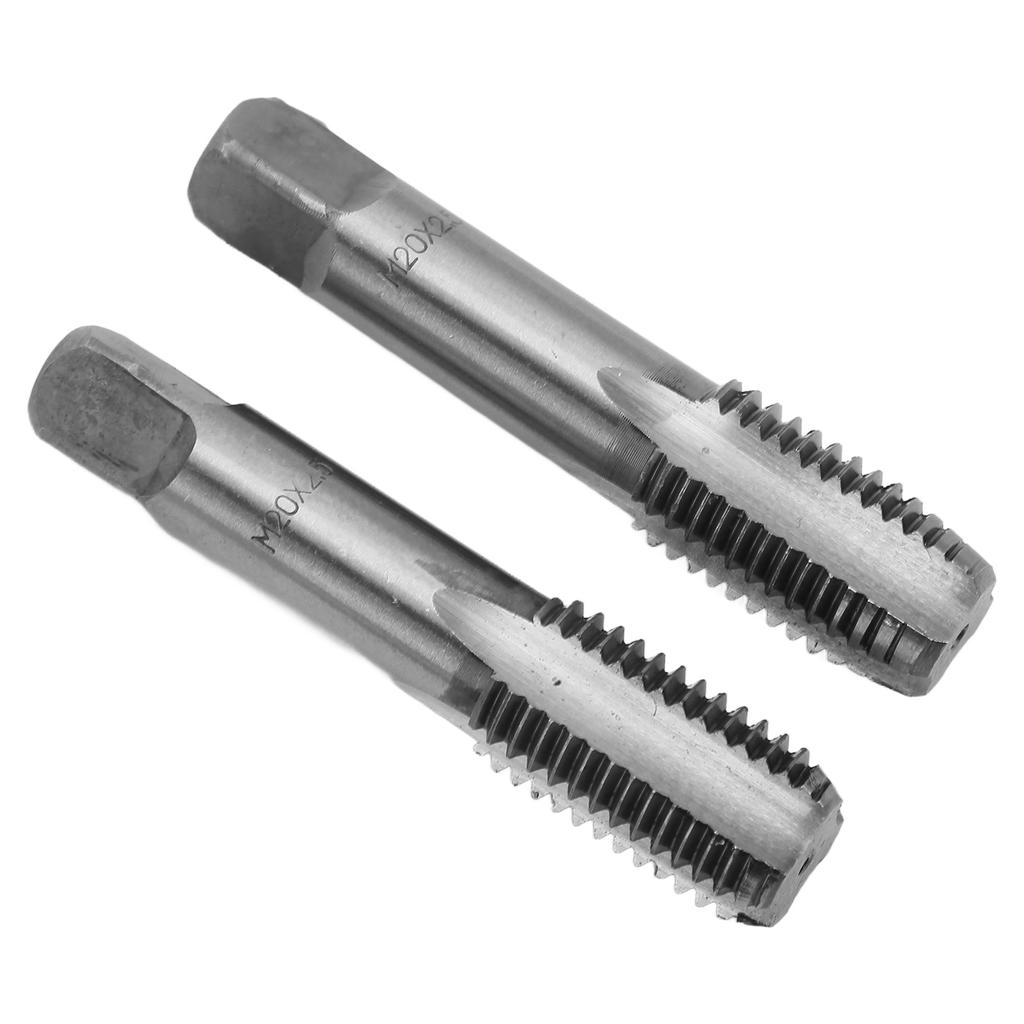
Applicazione: I rubinetti a flauto dritti vengono utilizzati per la maschiatura a foro passante, l'aggiunta appropriata di refrigerante (ad esempio, acqua) può prolungare la durata durante la maschiatura.
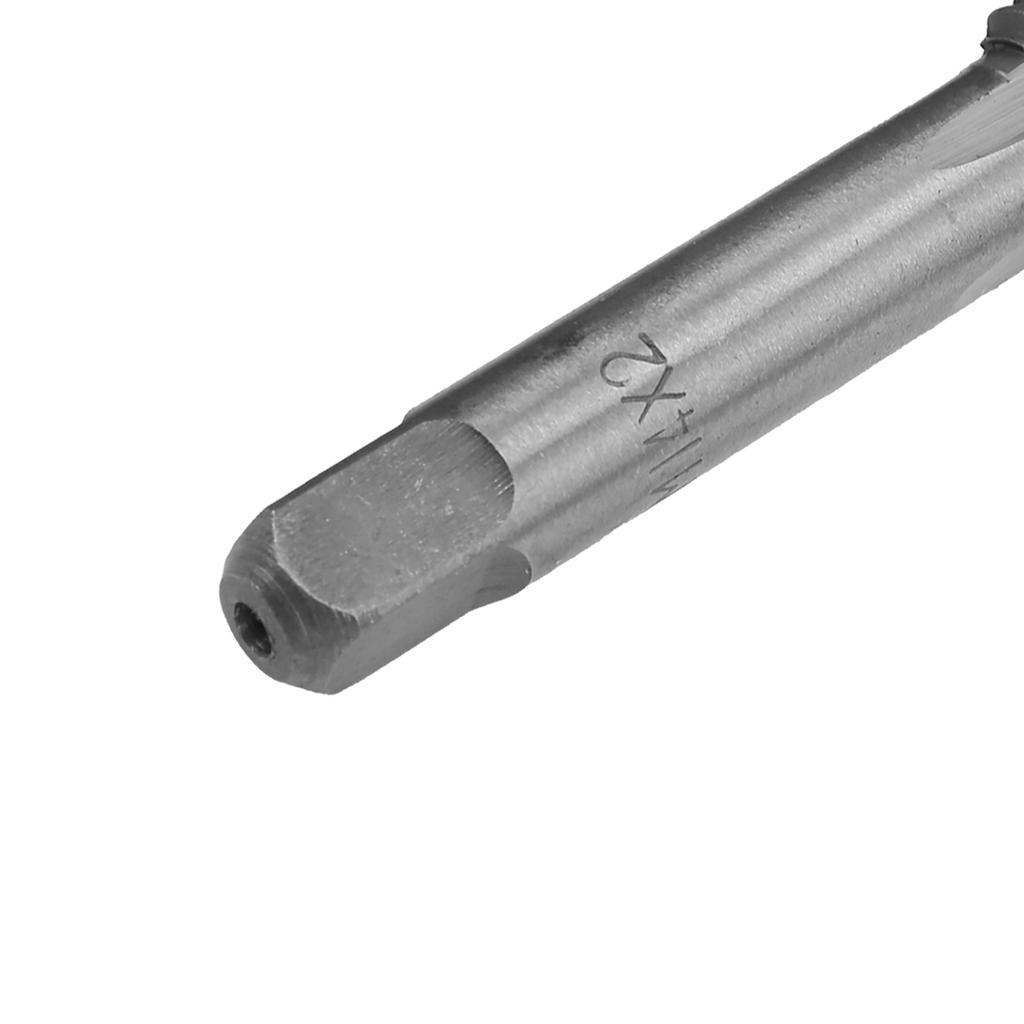
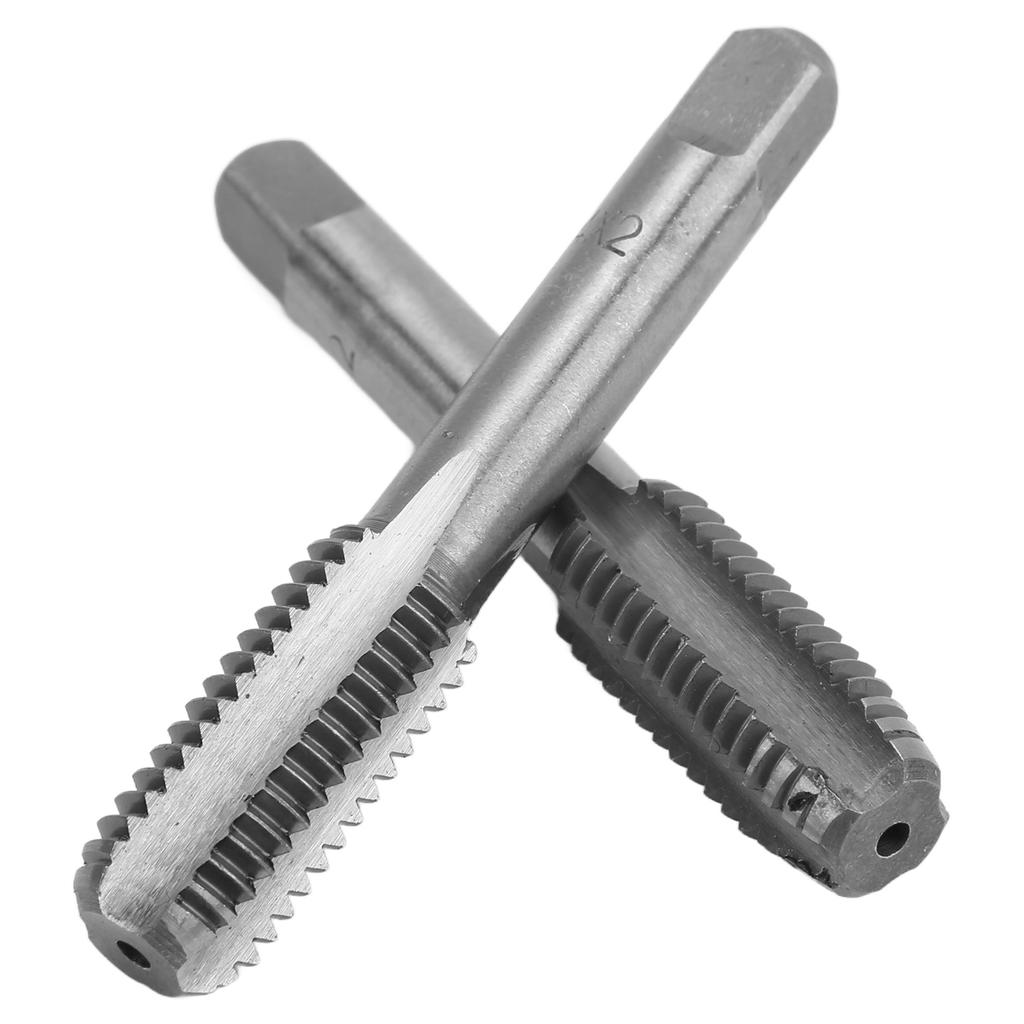
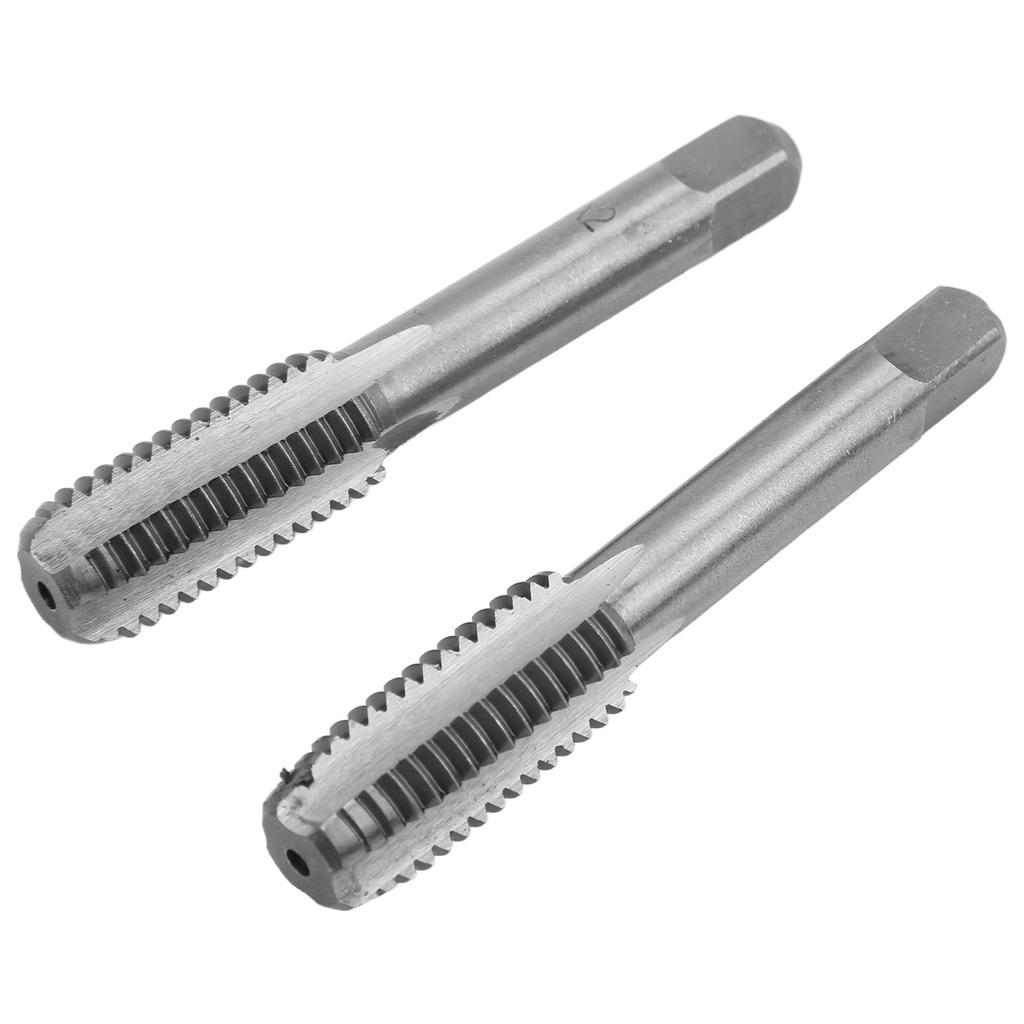
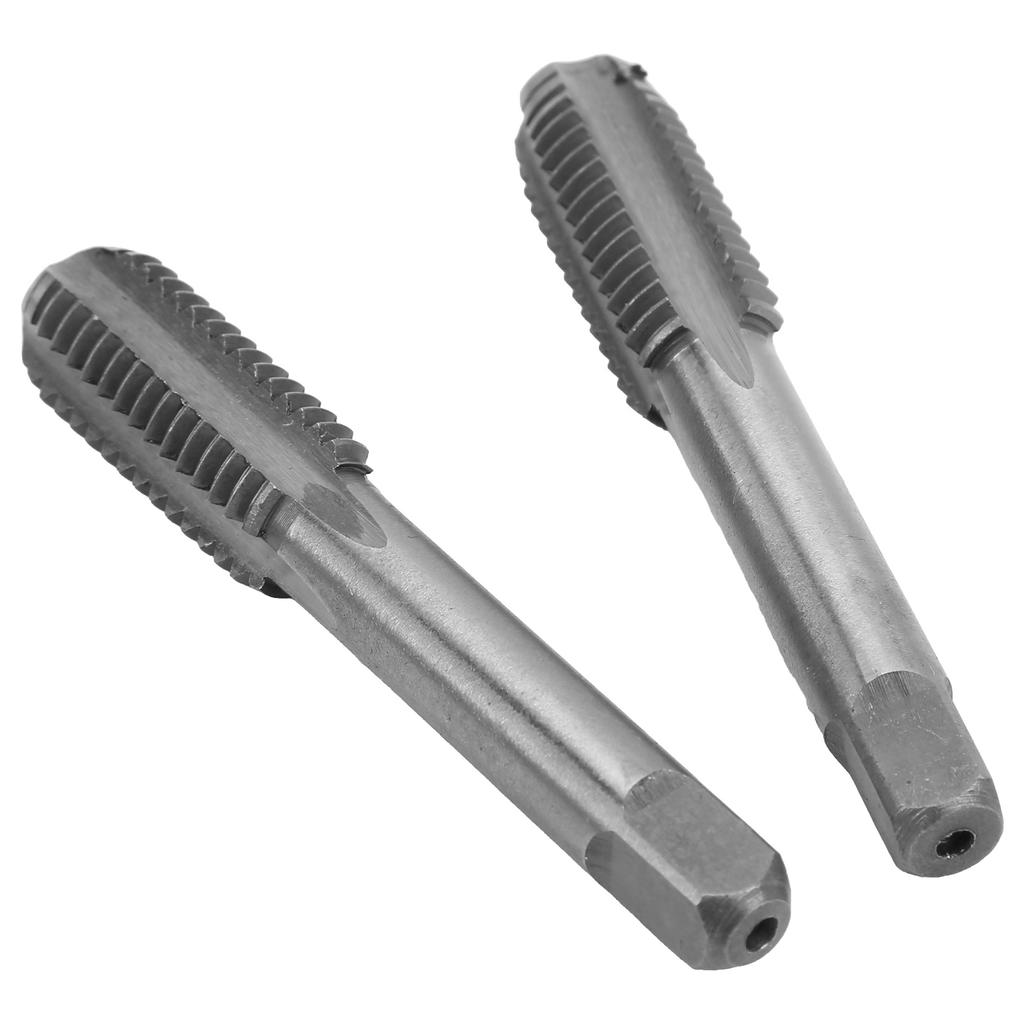
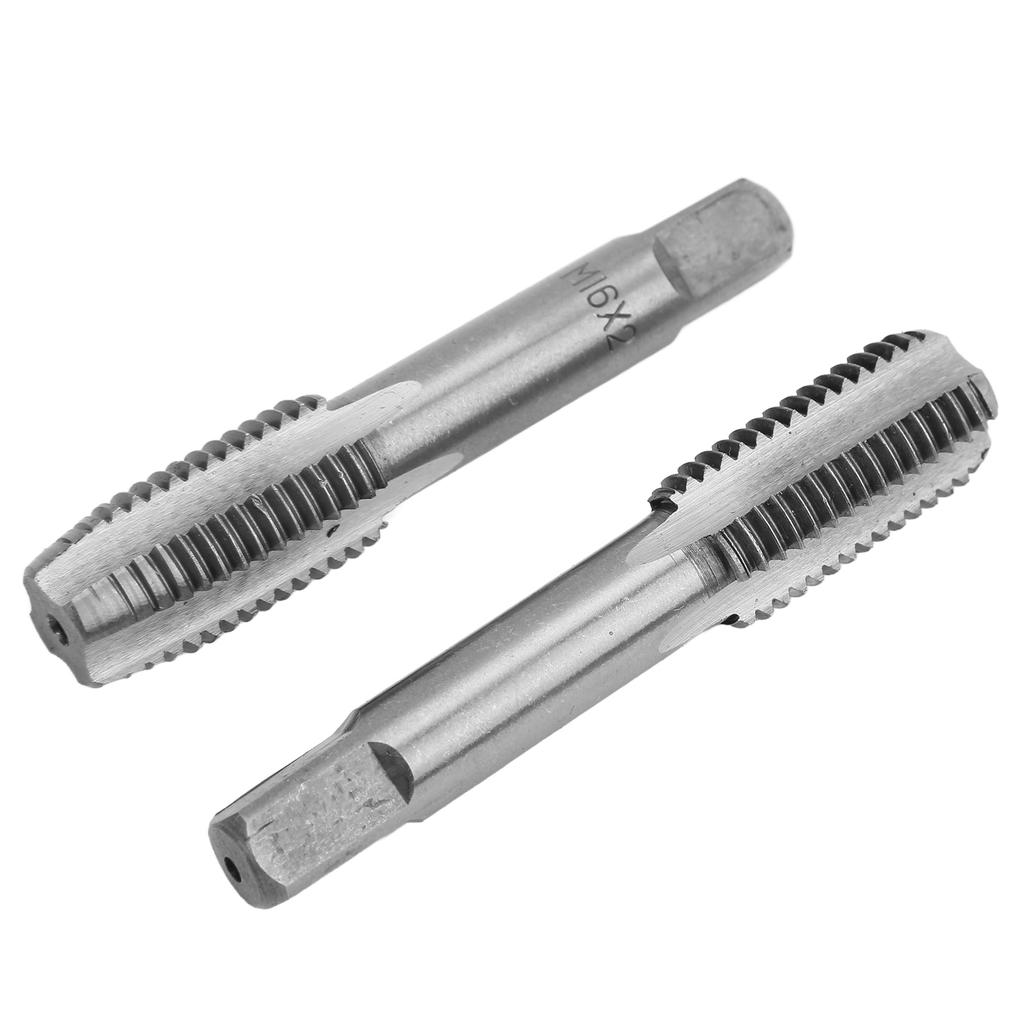
Tipo di elemento: Rubinetto Flauto Dritto
Materiale: Acciaio ad alta velocità
Sistema:
Quantità di filettatura: 4
Grado di tolleranza della filettatura: 0.014
Foro PassanteGrado CelsiusForo Cieco: Foro passante
Rubinetto : Dritto
Filo : Filettatura standard
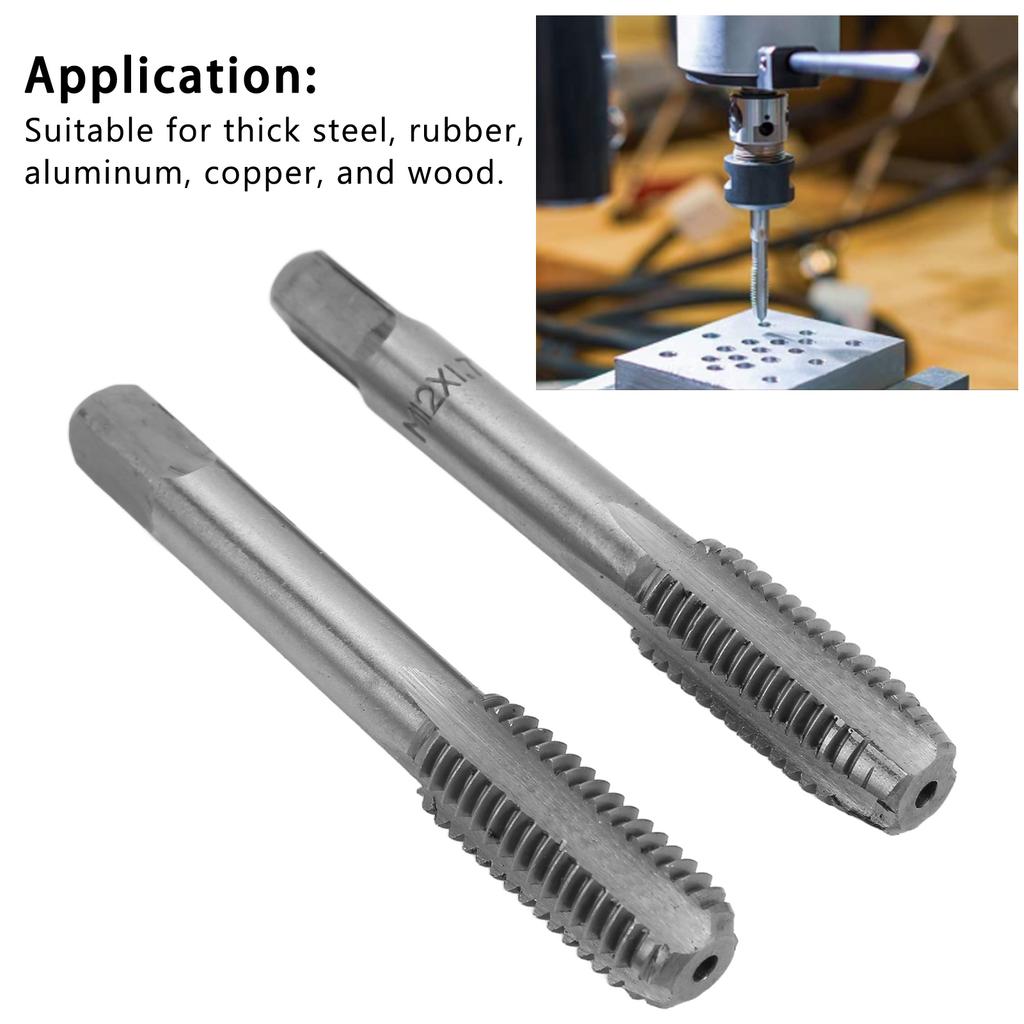
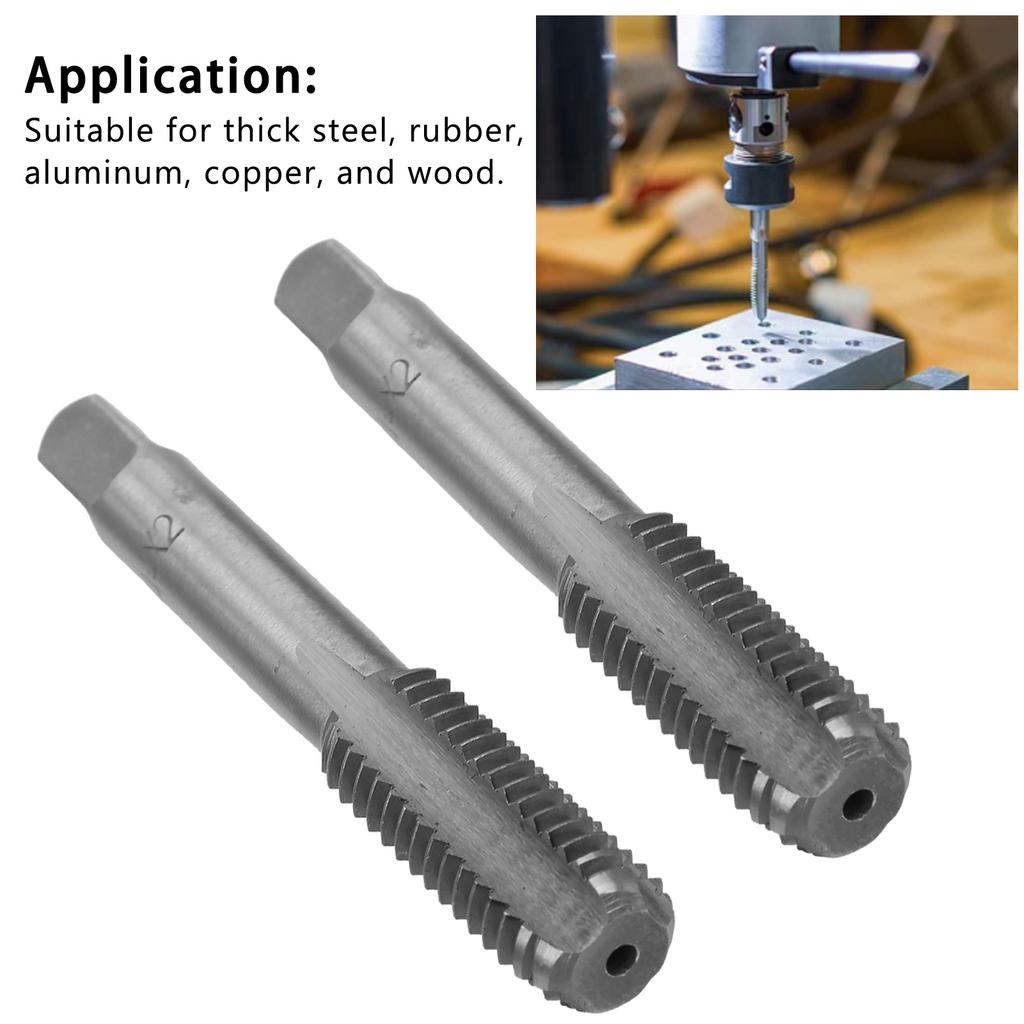
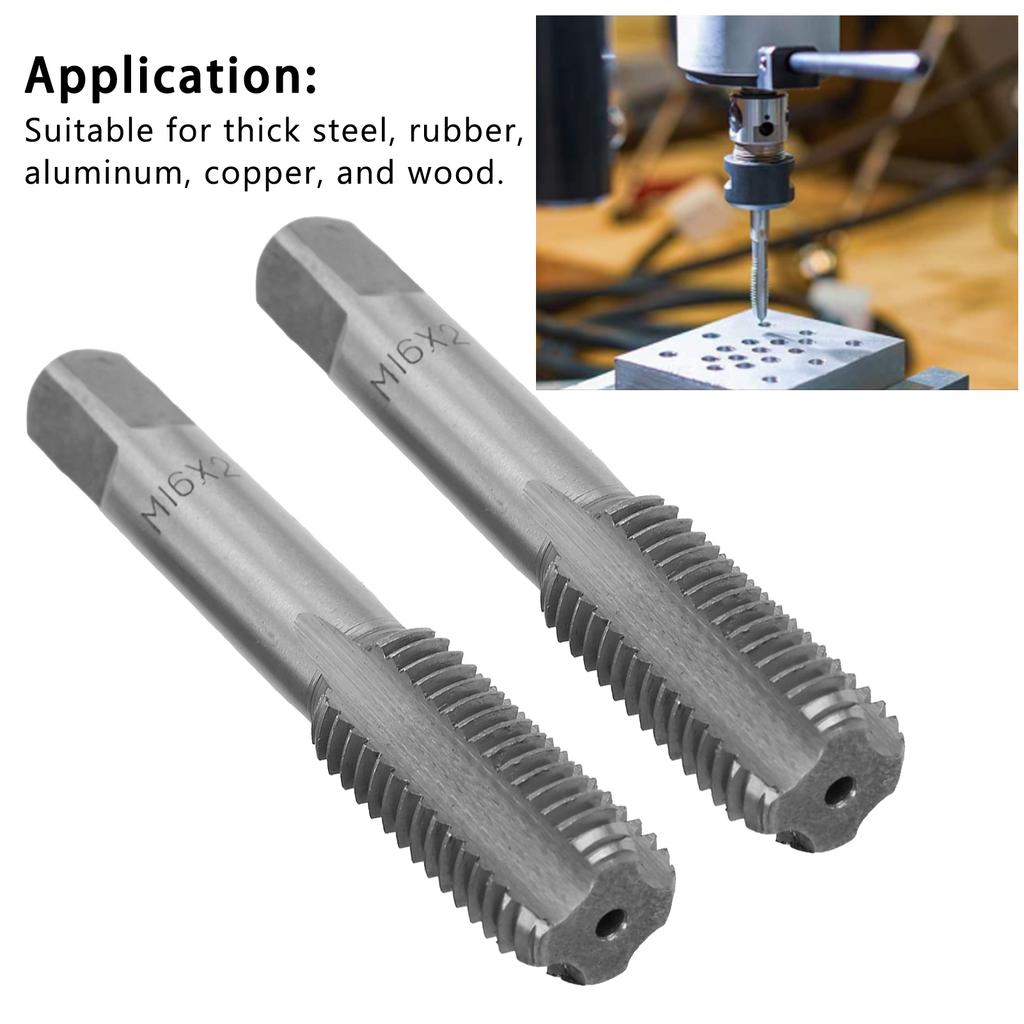
Applicazione: Adatto per acciaio spesso, gomma, alluminio, rame e legno.
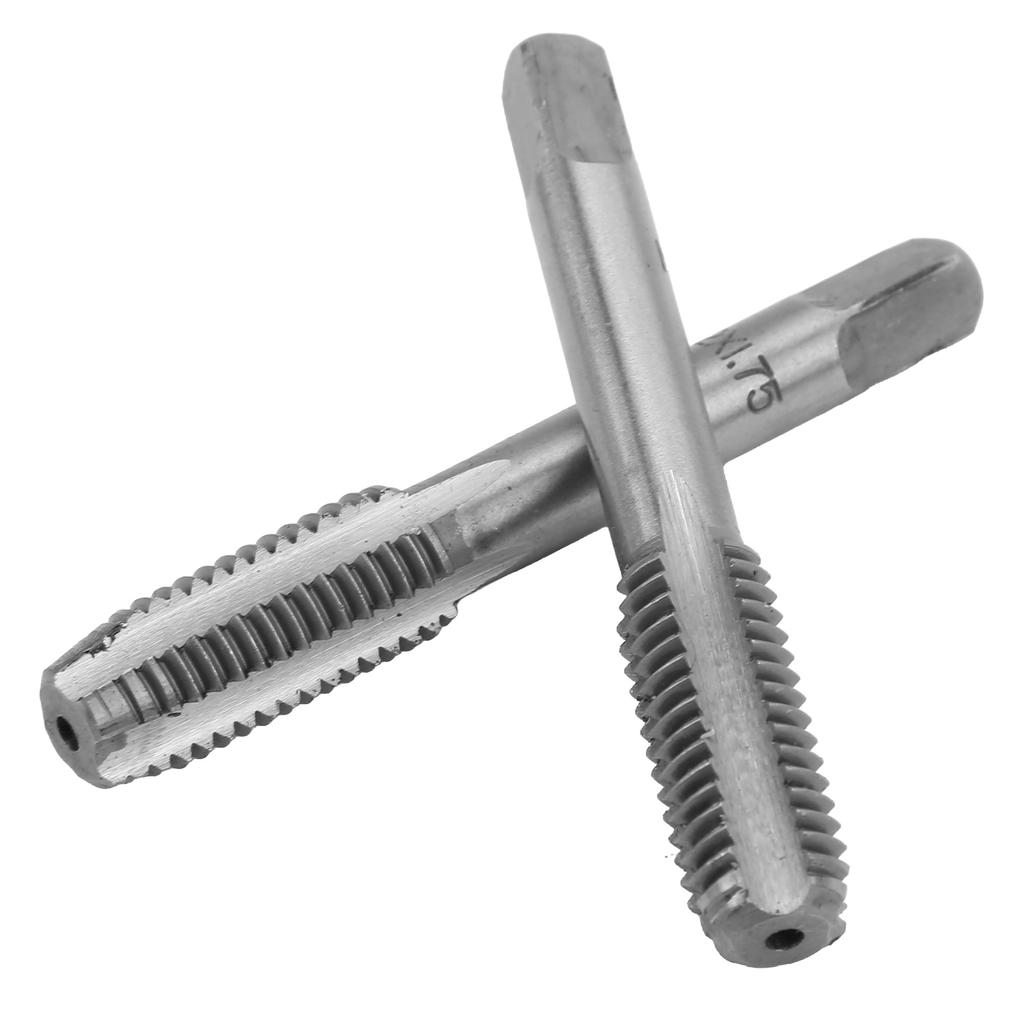
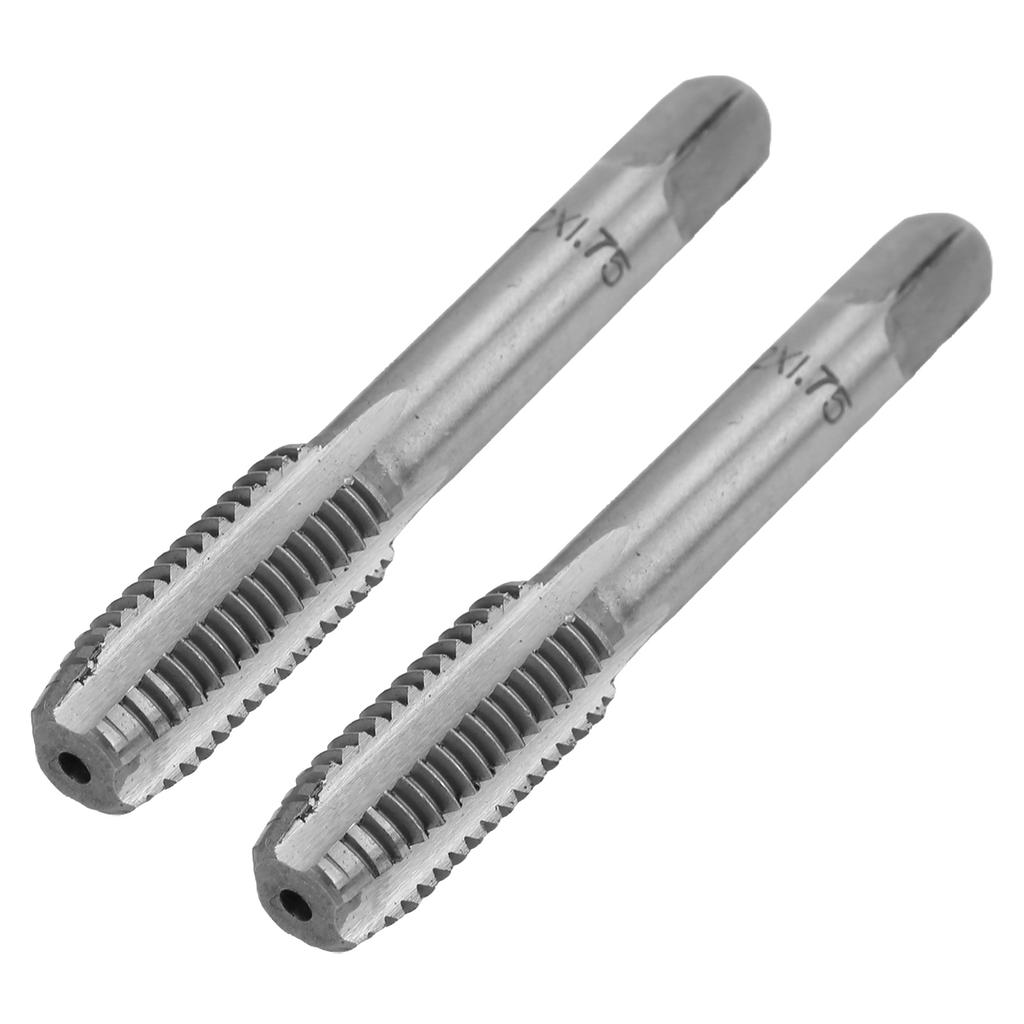
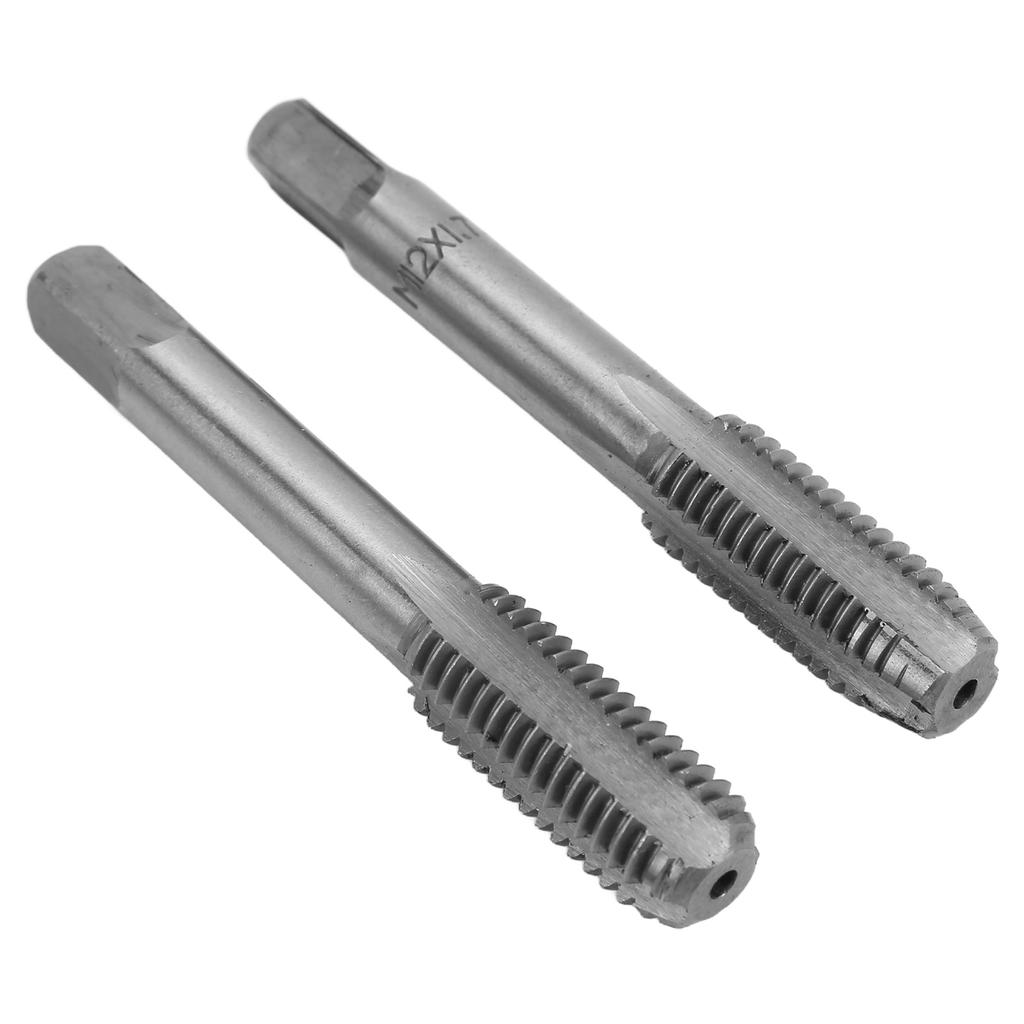
Utilizzo: Un set di prodotti è composto da 2 pezzi, che possono anche essere suddivisi in cono testa e due coni. Funzione del rubinetto: c'è una sezione conica all'estremità anteriore del maschio, che è senza filettatura (molto poco profondo), in modo da facilitare l'allineamento tra il maschio e il foro filettato e la perpendicolarità del maschio e del foro per la filettatura. Funzione del secondo cono: Oltre a lavorare la tolleranza del cono della testa per soddisfare lo standard, svolge anche il ruolo di lucidare la filettatura della vite (sbavatura). Per la filettatura con foro cieco, può essere filettata fino in fondo. Semplicemente, si può dire che il cono della testa è una lavorazione ruvida e il secondo cono è una lavorazione fine.
Il pezzo da lavorare deve essere bloccato correttamente. Generalmente, il lato del pezzo che deve essere maschiato deve essere posizionato in posizione orizzontale o verticale.. In questo modo, durante la maschiatura, è più facile giudicare e mantenere la direzione del rubinetto perpendicolare alla base del filo del pezzo. Quando si inizia a picchiettare, posizionare il rubinetto il più lontano possibile, quindi premere la direzione degli assi del rubinetto con una mano e ruotare delicatamente la cerniera con l'altra mano Vite. Quando il rubinetto ruota per 1-2 giri, osservare se il rubinetto è perpendicolare alla base filettata del pezzo da lavorare, visto frontalmente o lateralmente.. Se necessario, usa un per correggerlo. Generalmente, la direzione del rubinetto è fondamentalmente determinata dopo aver toccato 3 - 4 giri di filettature. Se il tocco non è corretto, avvitare il rubinetto, correggerlo con due tocchi, quindi toccare il filo con un tocco di testa. Quando tutte le parti taglienti del maschio sono inserite Entrando nel pezzo, non è più necessario applicare forza, e può essere avvitato naturalmente dal filetto.
Quando si picchietta la filettatura, il maschio a vite non deve essere avvitato troppo ogni volta che la vite della cerniera viene ruotata. In generale, è appropriato avvitare di 1 giro e mezzo ogni volta, e il maschio filettato inferiore a M5 non deve essere avvitato più di 1 giro e mezzo alla volta.; Quando si filetta a passo fine o si filetta con requisiti di alta precisione, la velocità di avanzamento per ogni passata deve essere opportunamente ridotta.; la velocità di maschiatura della ghisa può essere appropriatamente quella della maschiatura dell'acciaio. Dopo ogni avvitamento, sta per girare indietro di 1 grado Celsius 2 della corsa; Quando si filettano filettature più profonde, la corsa di rotazione è maggiore e necessita di essere avvitata avanti e indietro più volte, il che può rompere i trucioli, facilitare la rimozione dei trucioli, ridurre l'adesione dei trucioli sul tagliente, in modo da mantenere un tagliente incisivo ; allo stesso tempo, il fluido da taglio può entrare nella parte di taglio e svolgere una funzione di raffreddamento ma anche di lubrificazione.
Durante la rotazione della barra cerniera, la forza delle due mani dell'operatore deve essere bilanciata, evitando forza eccessiva e oscillazioni laterali, altrimenti è facile danneggiare il filetto e causare l'allargamento e l'alesatura del foro filettato.










 Rimborso per mancata consegna